Language
도움이 필요하시면 언제든지 저희에게 연락해주세요.
 0
견적을 받아보세요!
0
견적을 받아보세요!
폴리머 공장의 공정 엔지니어는 일일 재료 수지에서 8.4%의 불일치를 발견했습니다. 반응기로의 공급 라인은 1.1bar 및 30°C에서 프로필렌 가스의 1,800m³/h를 보고하지만 업스트림 질량 균형에 따르면 실제 유량은 2,050kg/h에 더 가까워야 합니다. 엔지니어가 해당 조건에서 프로필렌의 실제 밀도를 사용하여 체적 측정값을 변환하면 질량 유량은 약 1,870kg/h에 불과한 것으로 나타났습니다. 단량체 1kg이 생산 경제성을 변화시키는 현장에서 5.5%의 격차는 매년 수천 톤의 원자재가 손실되거나 설명되지 않음을 의미합니다.
문제는 유량계 자체가 아닙니다. 부피 기반 측정을 질량 기반 값으로 취급하기로 한 결정입니다. 질량 유량은 반응 화학양론, 에너지 균형, 상거래 계약 및 환경 보고에 속하는 변수입니다. 동일한 물리적 물질이 여전히 파이프를 통해 이동하기 때문에 압력이나 온도가 변해도 변하지 않습니다. 이와 대조적으로 체적 흐름 판독값은 재료가 차지하는 공간의 스냅샷이며 해당 공간은 공정 조건이 바뀔 때마다 변경됩니다. 프로세스 라인에 대한 장비를 지정할 때 첫 번째 질문은 어떤 브랜드나 모델을 구매할 것인지가 아닙니다. 첫 번째 질문은 기기가 실제 질량 유량을 제공하는지, 아니면 여전히 변환해야 하는 체적 값을 제공하는지 여부입니다.
질량유량은 단위 시간당 주어진 평면을 통과하는 유체의 질량입니다. SI 시스템에서 단위는 초당 킬로그램(kg/s)입니다. 실제 공정 엔지니어링에서는 시간당 킬로그램(kg/h), 시간당 톤(t/h), 시간당 파운드(lb/h)로 표시되거나, 가스의 경우 시간당 일반 입방미터(Nm3/h) 및 분당 표준 입방피트(SCFM)로 표시됩니다. 이러한 가스 단위는 이미 고정 밀도를 참조하는 질량 기반 값이므로 실제 체적 유량이 아닌 질량 유량입니다.
공식적인 정의는 dm/dt로 표기되는 시간에 대한 질량의 미분입니다. 파이프를 통한 안정된 흐름의 실제 형태는 다음과 같습니다.
질량 유량 = 유체 밀도 × 체적 유량 = 유체 밀도 × 단면적 × 평균 속도.
밀도는 kg/m3, 체적 유량은 m3/s, 면적은 m², 속도는 m/s로 표시됩니다. 이 방정식은 밀도와 속도 값이 실제 흐르는 유체를 나타내는 한 액체, 기체 및 이종 혼합물에 적용됩니다. 가스의 경우 밀도는 압력, 온도 및 구성에 따라 달라집니다. 액체의 경우 온도와 구성에 따라 다릅니다. 슬러리의 경우 고형분 농도와 입자 분포에 따라 달라집니다.
질량 보존의 원리는 안정된 조건에서 파이프 섹션으로 들어가는 질량 유량이 파이프에서 나가는 질량 유량과 같다고 말합니다. 유체는 압력이나 온도가 변하면 부피가 변할 수 있지만 누출, 축적 또는 화학 반응 없이는 질량이 변할 수 없습니다. 이것이 바로 질량 유량이 프로세스 엔지니어에게 일관된 기준 프레임인 이유입니다. 압축기 입구에서 체적 측정기가 100m3/h로 판독되고 가스가 더 높은 압력으로 압축되면 출구 체적 유량은 25m3/h에 불과할 수 있지만 질량 유량은 동일합니다. 입구 판독값만 보고 체적에서 출구 질량 균형을 설정하려고 시도하는 엔지니어는 오해를 받게 됩니다.
일반적인 변환은 간단하지만 잘못되기 쉽습니다. 1kg/s는 3,600kg/h, 3.6t/h, 약 7,936lb/h와 같습니다. Nm3/h 단위로 측정된 가스 흐름은 기준 조건의 밀도를 곱하여 질량 흐름으로 변환됩니다. 밀도는 0°C 및 1.01325bar 절대 공기의 경우 1.293kg/m3입니다. 프로젝트 사양의 기준 조건이 20°C 및 1.01325bar인 경우 기준 밀도가 달라지며, 잘못된 기준 조건을 사용하면 4%를 초과할 수 있는 체계적 오류가 발생합니다. 가스 질량 유량 값을 비교하기 전에 모든 데이터시트의 기준 조건을 확인하십시오.
체적 유량은 단위 시간당 특정 평면을 통과하는 유체의 양입니다. 이는 m3/h, L/min 또는 ft3/s로 표시됩니다. 가장 쉽게 시각화할 수 있는 것은 유속이지만, 공정 압력과 온도에 가장 크게 의존하는 것이기도 합니다. 피스톤 펌프는 스트로크당 거의 일정한 양의 액체를 이동시키므로 체적 판독값은 펌프 출력을 추적하는 데 유용합니다. 그러나 가스 버너는 특정 열 방출을 생성하기 위해 특정 질량 흐름의 연료가 필요합니다. 10bar, 20°C에서의 체적 가스 판독값은 체적 유량 수가 동일하더라도 1bar, 20°C에서보다 약 10배 더 많은 질량을 나타냅니다.
밀도는 부피와 질량 사이의 다리입니다. 이상기체의 경우 밀도는 절대압력에 비례하고 절대온도에 반비례합니다. 2bar 절대압 및 300K의 가스는 1bar 절대압 및 300K의 동일한 가스 밀도의 약 2배입니다. 온도가 20°C에서 50°C로 변경되면 가스 밀도가 약 10% 감소합니다. 이는 교정 없이 용적 계기 판독값을 사용하는 경우 질량 유량에 10% 오류를 생성합니다. 액체의 경우 온도가 떨어지면 밀도가 증가하고 용해된 고체나 부유 입자로 인해 증가할 수 있습니다. 5% 밀도 오류는 5% 질량 흐름 오류가 되며, 이는 종종 상거래 허용 오차에 실패할 만큼 충분합니다.
반응은 몰량에 의해 제어되며, 몰량은 부피가 아닌 질량에 비례합니다. 연료가스의 발열량은 고정된 조성의 질량에 비례합니다. 증기 부하와 터빈 출력은 질량 흐름과 연관되어 있습니다. 폐수 처리량은 질량 부하를 기준으로 결정됩니다. 각각의 경우 공정 제어 목표는 질량 값이므로 측정은 신뢰할 수 있는 밀도 보정이 가능한 질량 값 또는 체적 값이어야 합니다. 아래 표에서는 실질적인 차이점을 강조합니다.
| 특징 | 질량 유량 | 체적 유량 |
|---|---|---|
| 정의 | 단위 시간당 한 지점을 통과하는 유체의 질량 | 단위 시간당 한 지점을 통과하는 유체의 양 |
| 일반적인 단위 | kg/s, kg/h, t/h | m3/h, L/min, ft3/s |
| 압력에 대한 민감도 | 측정된 질량에 대해서는 없음 | 가스는 압력에 따라 팽창하거나 압축합니다. |
| 온도에 대한 민감도 | 측정된 질량에 대해서는 없음 | 열팽창에 따른 부피 변화 |
| 다음에 가장 적합합니다. | 물질 수지, 상거래, 연소 제어 | 펌프 크기 조정, 라인 속도 확인, 유압 계산 |
| 일반적인 변환값 | 기준 조건의 가스에 대한 Nm³/h, SCFM | 유동 조건에서의 실제 m³/h |
직접 질량 유량 기기를 사용할 수 없는 경우 부피 측정 및 밀도 또는 차압 측정을 통해 질량 유량을 계산해야 합니다. 각 방법에는 고유한 불확실성 예산이 있으며 작동 지점에 세심한 주의가 필요합니다.
가장 간단한 방정식은 질량 유량 = 체적 유량 × 밀도입니다. 액체의 경우 측정된 온도의 참조 테이블에서 밀도를 얻는 경우가 많습니다. 가스의 경우 압축성 계수 Z가 있는 이상 기체 법칙을 사용하여 압력, 온도 및 조성으로부터 밀도를 계산해야 합니다. kg/h로 표현되는 가스 질량 유량 공식은 다음과 같습니다.
질량 유량 = 체적 유량(실제 m³/h) × 절대 압력(Pa) / (Z × 특정 가스 상수 × 절대 온도(K)).
용적 유량계가 실제 m³/h로 측정하는 경우 밀도 계산에서는 실제 압력과 온도를 사용해야 합니다. Nm³/h 단위로 측정하는 경우 질량 유량으로 변환하려면 기준 밀도만 필요하며 실제 온도 및 압력 보정은 필요하지 않습니다.
오리피스 플레이트, 벤투리관, 평균 피토관과 같은 차압 장치는 제한 장치 전체의 압력 강하로부터 흐름을 추론합니다. 일반 방정식은 다음과 같습니다.
질량유량 = 토출계수 × 팽창계수 × 제한면적 × (2 × 밀도 × 차압)의 제곱근.
배출 계수는 레이놀즈 수와 1차 요소의 기하학적 구조에 따라 달라집니다. ISO 5167과 같은 표준은 형상, 설치 요구 사항 및 불확실성 계산을 정의합니다. 일반적인 실수는 업스트림 설치가 필요한 직선 파이프 길이를 허용하지 않을 때 모서리가 날카로운 오리피스에 대한 배출 계수를 사용하는 것입니다. 차압 트랜스미터가 정확하더라도 1~3%의 오류가 발생할 수 있습니다.
삽입 유량계와 같은 속도 기반 기기의 경우 질량 유량은 밀도, 단면적 및 평균 속도의 곱입니다. 평균 속도는 중심선 속도와 동일하지 않습니다. 완전히 발달된 난류 흐름 프로파일에서 평균 속도는 레이놀즈 수에 따라 대략 중심선 속도의 0.81~0.83배입니다. 중심선 값을 직접 사용하면 흐름이 20%까지 과장될 수 있습니다.
100mm 스케줄 40 파이프는 4.5bar 게이지 및 35°C에서 천연가스를 운반합니다. 보정된 오리피스 플레이트의 차압은 2,400Pa입니다. 가스 구성은 작동 조건에서 5.3kg/m3의 밀도를 제공합니다. 토출 계수가 0.61이고 내부 오리피스 직경이 60mm이며 팽창 계수가 1에 가깝고 질량 유량은 약 0.48kg/s입니다. 압력이 4.5bar 대신 2.5bar로 입력되었기 때문에 밀도 2.6kg/m3에 동일한 차압을 사용하는 경우 계산된 질량 유량은 0.34kg/s로 떨어지며, 이 29% 오류는 필드 게이지에는 전혀 표시되지 않지만 월별 조정에는 표시됩니다.
질량 유량 계산의 모든 입력 변수는 불확실성을 수반합니다. 1% 불확실성의 체적 유량계는 0.5% 불확실성의 밀도 계산과 결합되어 오류가 독립적이고 직교위상으로 결합된 경우 약 1.1%의 질량 흐름 불확실성을 산출합니다. 조성을 정확히 알 수 없어 밀도 불확도가 2%라면 질량유량 불확도는 2.2%가 됩니다. 이 2차 불확실성은 밀도 입력이 불확실한 응용 분야에서 직접 질량 유량 측정이 선호되는 이유 중 하나입니다.
산업용 유량계는 다양한 물리적 원리를 사용하여 질량 유량을 측정합니다. 일부는 질량을 직접 측정합니다. 다른 것들은 속도나 부피를 측정한 다음 추가 입력을 사용하여 질량 값을 계산합니다. 올바른 제품군을 선택하는 것은 귀하가 내리는 가장 중요한 정확성 결정입니다.
코리올리 유량계는 진동 튜브에서 코리올리 힘으로 인한 위상 변화를 추적하여 질량 유량을 직접 측정합니다. 유체는 알려진 주파수로 여기되는 하나 또는 두 개의 곡선 튜브를 통과합니다. 질량이 튜브를 통해 흐를 때 코리올리 힘은 진동에 비틀림을 일으키고 튜브의 두 지점 사이의 위상차는 질량 유량에 비례합니다. 측정값은 질량과 직접적으로 연관되어 있으므로 별도의 밀도 보상이 필요하지 않습니다.
 직접 질량 유량 측정을 위한 AC 시리즈 코리올리스 질량 유량계 이 코리올리스 측정기는 질량 유량, 밀도 및 온도를 직접 측정하므로 별도의 밀도 보상이 필요하지 않습니다. 안정적인 성능과 높은 정확도로 인해 상거래 및 중요한 프로세스 제어에 적합합니다. 제품보기 →
코리올리스 계기는 다양한 라인 크기로 제공되며 액체, 가스 및 슬러리를 처리할 수 있습니다. 고성능 액체 측정은 ±0.05%의 반복성으로 약 ±0.1%의 판독 정확도를 달성할 수 있습니다. 가스 측정의 경우 일반적인 정확도 범위는 작동 압력과 계기 크기에 따라 판독값의 ±0.25~±0.5%입니다. 가장 중요한 특징은 시간이 지나도 안정성이 있다는 것입니다. 밀도 또는 압력 가정으로 인한 교정 드리프트가 없기 때문에 튜브가 깨끗한 상태로 유지되고 영점이 확인된 경우 현장 보정 없이 계기를 수년간 사용할 수 있습니다.
기계적 측정 원리로 인해 계측기는 진동, 2상 흐름 및 높은 점도에 민감합니다. 물리적 효과를 자세히 이해하려면 코리올리 질량 유량계의 작동 방식, 특히 위상 변이, 주파수 및 감쇠 간의 차이를 정확히 아는 것이 좋습니다. 이러한 지식이 올바른 설치 조건을 정의하는 데 도움이 되기 때문입니다.
열 질량 유량계 measure mass flow rate by sensing the heat transfer from a heated element to the flowing gas. For a clean, dry gas, the heat transfer is directly related to the mass flow rate. The measurement principle is particularly useful for low-pressure or low-velocity gas flows, and it does not require temperature or pressure compensation for mass flow because the thermal response is a function of mass and specific heat. Typical accuracy is ±1 percent of full scale, and repeatability can be very good. The main limitation is that the meter must be calibrated for the specific gas composition, because specific heat capacity changes with composition. Wet, dirty, or non-homogeneous gas streams can also affect the heat transfer behavior.
와류 유량계는 절벽 뒤에 발생하는 와류의 빈도를 측정합니다. 주파수는 질량이 아닌 유체의 속도에 비례합니다. 질량 유량 판독값을 얻으려면 계기는 측정된 속도를 밀도 값과 결합해야 합니다. 소용돌이 유량계는 유사한 원리를 사용하지만 유량계 축을 중심으로 세차 운동을 생성합니다. 두 제품군 모두 통합된 압력 및 온도 센서를 장착할 수 있으므로 유량 컴퓨터가 실제 작동 조건에 대한 판독값을 밀도 보상할 수 있습니다.
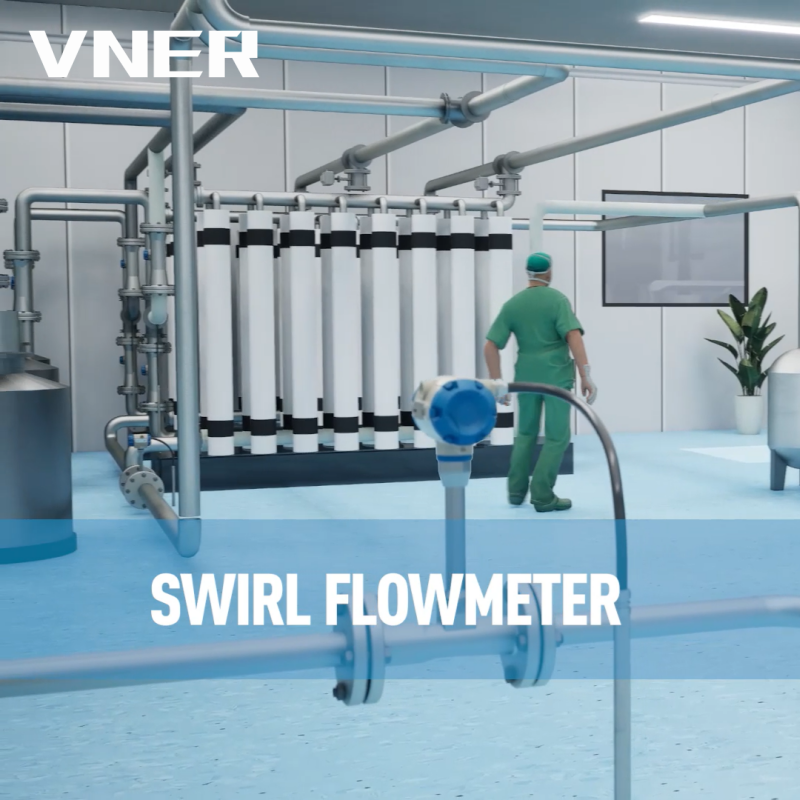 온도 및 압력 보상이 통합된 SA80T-TP 시리즈 소용돌이 유량계 SA80T-TP는 온도 및 압력 센서를 통합하여 실시간 밀도를 계산하고 질량 유량과 표준 체적 유량을 제공합니다. 보상된 판독값이 필수적인 증기 및 압축 공기 네트워크에 이상적입니다. 제품보기 →
이 접근 방식은 가스 및 증기 서비스에 널리 퍼져 있습니다. 압력 및 온도 보상 기능이 있는 와류 또는 소용돌이 측정기는 질량 유량에 대한 판독값의 약 ±1.0% ~ ±1.5%의 정확도를 제공할 수 있습니다. 이는 많은 공정 제어 응용 분야에는 충분하지만 상거래용으로는 충분하지 않습니다. 핵심은 보상 입력이 흐르는 흐름을 실제로 대표하는지 확인하는 것입니다. 압력 태핑 지점이 미터의 상류에 있고 파이프에 압력 강하가 있는 경우 밀도 계산이 약간 잘못됩니다.
터빈 유량계 measure the rotational speed of a rotor, which is proportional to the fluid velocity. The meter itself is a volumetric device. To convert the reading to mass flow rate, the operator must provide the density at the operating condition. Turbine meters provide excellent repeatability and are common in metering applications for clean, low-viscosity liquids. The VNER LWQ gas turbine flowmeter and LWGY liquid turbine flowmeter are built around this principle. For gas service, different rotor designs are used, and the density at the operating point must be calculated from pressure and temperature.
전자기 유량계 use Faraday's law to measure the velocity of a conductive liquid. The measurement is volumetric, not mass-based. To obtain mass flow, the density of the liquid must be entered into the converter or supplied by a separate density measurement. For liquids with a stable density, such as water or a dilute acid at a fixed composition, the volumetric reading can be converted to mass with acceptable accuracy. For varying density streams, such as slurries or mixtures with changing solids concentration, an electromagnetic flow meter alone is not sufficient for a reliable mass value, and a density source is needed.
올바른 유량계는 유체, 프로세스 조건, 필요한 정확도, 설치 제약 조건 및 유지 관리 예산에 따라 달라집니다. 보편적으로 정답은 하나도 없습니다. 아래 표는 주요 기술을 비교하고 1차 심사 결과를 보여줍니다.
| 기술 | 질량 / 체적 | 일반적인 정확도 | 권장 유체 |
|---|---|---|---|
| 코리올리스 | 직접 질량 | 판독값의 ±0.1% ~ ±0.5% | 액체, 가스, 슬러리 |
| 열 | 직접 질량 (gas) | 전체 규모의 ±1% | 깨끗한 건조 가스 |
| 소용돌이 / 소용돌이 | 체적 보상 | 판독값의 ±1% | 액체, 가스, 증기 |
| 터빈 | 체적 밀도 입력 | 판독값의 ±0.5% | 깨끗한 저점도 액체, 가스 |
| 자기 | 체적 밀도 입력 | 판독값의 ±0.2% ~ ±0.5% | 전도성 액체 |
안정된 온도에서 깨끗하고 점도가 낮은 액체는 자기 측정기와 밀도 입력을 통해 잘 측정될 수 있습니다. 슬러리 또는 준비된 폴리머 용액과 같이 밀도가 변화하는 액체는 코리올리스 측정기를 사용하는 것이 더 좋습니다. 안정적인 구성을 지닌 청정 가스는 열 또는 보상 와류 측정기에 적합합니다. 비말이나 입자가 동반된 가스는 열 측정기에서 문제가 되며 혼합물을 처리하기에 충분한 압력 강하 및 튜브 구조를 갖춘 측정기를 선택하는 경우 코리올리스 측정기로 더 잘 작동할 수 있습니다.
상거래 및 재정 계량에는 ±0.1~±0.25% 정도의 정확도 수준이 필요하므로 밀도 보상 기능이 있는 잘 보정된 코리올리스 또는 터빈 계량기가 일반적인 선택입니다. 공정 제어 루프에는 일반적으로 ±1% 이상이 필요하므로 보상된 와류 또는 소용돌이 측정기를 사용할 수 있습니다. 재료 수지와 에너지 계산에는 ±0.5%보다 나은 장기 반복성이 필요한 경우가 많습니다. 정확성과 반복성을 구별하는 것이 중요합니다. 정확도가 동일한 두 계기는 연간 기간 동안 매우 다르게 작동할 수 있으므로 반복성은 종종 장기적인 재료 균형에 대한 결정적인 기준입니다.
압력과 온도 한계가 중요합니다. 코리올리스 미터는 적당한 압력 강하 장치이므로 저압 가스 라인에는 압력 예산이 충분하지 않을 수 있습니다. 열 측정기는 압력 강하가 매우 낮으며 저압 가스에 선호됩니다. 와류 또는 소용돌이 측정기는 신호를 생성하기 위해 특정 최소 속도가 필요하므로 매우 낮은 유량에서는 사용할 수 없습니다. 직선 파이프 실행 요구 사항도 다양합니다. 코리올리스 계기는 상류 교란에 상대적으로 둔감한 반면, 와류 및 소용돌이 계기는 종종 상류 직관의 파이프 직경 10~25배를 필요로 하며 자기 계기는 훨씬 더 필요합니다.
코리올리스 계기는 흐름 흐름에 움직이는 부분이 없지만 센서 튜브는 끈적한 공정 유체로 코팅될 수 있습니다. 검증은 일반적으로 영점을 확인하고 측정된 밀도를 실험실 샘플과 비교하는 것으로 구성됩니다. 와류식 및 소용돌이식 유량계는 움직이는 부품이 없다는 장점이 있지만, 스트레이너를 설치하지 않으면 과도한 진동이나 불순물로 인해 센서가 손상될 수 있습니다. 열 계측기는 특정 가스 구성에 대한 교정이 필요합니다. 터빈 계기에는 움직이는 베어링이 있는데, 이는 특히 더러운 가스나 연마성 액체에서 고장날 가능성이 가장 높은 구성 요소입니다.
이는 업계에서 가장 비용이 많이 드는 단일 오류입니다. 1bar, 25°C에서 500m³/h의 가스를 나타내는 계기는 8bar, 25°C에서 500m³/h를 나타내는 동일한 계기보다 훨씬 작은 질량 유량을 전달합니다. 엔지니어링 팀이 데이터시트를 500Nm3/h로 작성했지만 계기가 실제 m3/h로 보정된 경우 결과 질량 유량은 실제 밀도 대 기준 밀도의 비율만큼 벗어나게 되며, 이는 고압 가스의 경우 7배 이상이 될 수 있습니다.
체적 측정기를 의도적으로 사용하는 경우에도 단일 밀도 값이 유량 컴퓨터에 입력되고 업데이트되지 않는 경우가 많습니다. 1년에 걸쳐 가스 처리 공장은 다양한 압력 및 온도 설정점에서 작동될 수 있으며 유량계의 밀도는 15~20%까지 변경될 수 있습니다. 정적 밀도 값은 결국 플랜트의 전체 재료 균형에서 가시화되는 체계적인 질량 흐름 오류를 유발합니다.
와류, 소용돌이 및 차압 유량계는 안정적인 유량 프로파일을 개발하기 위해 특정 업스트림 직선 파이프 길이가 필요합니다. 계기 바로 상류에 90도 각도의 엘보가 있으면 교정이 변경되고 몇 퍼센트의 오류가 발생하는 소용돌이가 발생할 수 있습니다. 일반적인 해결 방법은 직경이 20이 넘는 상류 파이프로 계기를 설치하거나 유량 조절기를 사용하는 것입니다. 이를 수행하지 못하는 것은 새로 설치할 때 성능이 저하되는 가장 일반적인 원인 중 하나입니다.
물로 교정되었지만 가스 흐름에 사용되는 유량계는 레이놀즈 수 범위가 매우 다릅니다. 이는 방전 계수 또는 K-인자를 변경할 수 있습니다. 용적 측정기의 경우 교정은 특정 점도 및 밀도를 사용하여 공장 조건에서 수행되는 경우가 많습니다. 공정 유체의 점도가 매우 다른 경우 교정 곡선을 조정하거나 계기를 공정 특성과 일치하는 유체로 교정해야 합니다.
가스에 대한 와류 또는 소용돌이 계기를 지정할 때 계기가 질량 유량을 출력할 것으로 예상되는 경우 보상은 필수입니다. 일부 구매자는 표준 와류 측정기를 주문하고 유량 컴퓨터가 고정 밀도를 사용하기를 기대합니다. 압력이 변하고 보상 장치가 설치되지 않으면 출력이 잘못된 것입니다. 공급업체는 보상 구성 방법과 압력 및 온도 센서의 위치를 정확하게 설명해야 합니다.
일반적인 프로젝트 조달 순서는 용적 계량기를 조기에 구매한 다음 시운전 과정에서 대량 흐름이 필요한지 확인하는 것입니다. 그 결과 부분적인 재설계, 승인 문서 변경 및 지연이 발생했습니다. 측정 목적을 처음부터 데이터시트에 기록하는 것이 더 저렴한 접근 방식입니다. 출력이 질량 유량이어야 하는지, 어떤 단위가 필요한지, 어떤 작동 지점에서 어떤 정확도가 필수인지 명시하십시오. 그러면 모든 공급업체는 처음부터 올바른 기술을 인용할 수 있습니다.
질량 유량은 모든 공정 산업에서 나타나지만 이를 정확하게 측정해야 한다는 압력은 재료 균형, 에너지 비용 및 계약 수익이 위태로운 곳에서 가장 높습니다.
석유 및 가스 생산에서 질량 유량은 유정 할당, 분리기 성능 모니터링, 상거래 지점에서 천연가스 측정에 사용됩니다. 압축천연가스(CNG)는 가스가 고압에서 저장되고 압력과 온도가 급격하게 변화하는 급속 충전 시퀀스로 전달되기 때문에 가장 까다로운 응용 분야 중 하나입니다. CNG 디스펜서의 용적 측정기는 완전한 압력 및 온도 보정이 필요합니다. 그렇지 않으면 표시된 질량이 표류하게 됩니다. 특수한 코리올리스 질량 유량계는 질량을 직접 측정하고 변화하는 흐름 조건에 신속하게 반응할 수 있기 때문에 이러한 용도로 설계되었습니다.
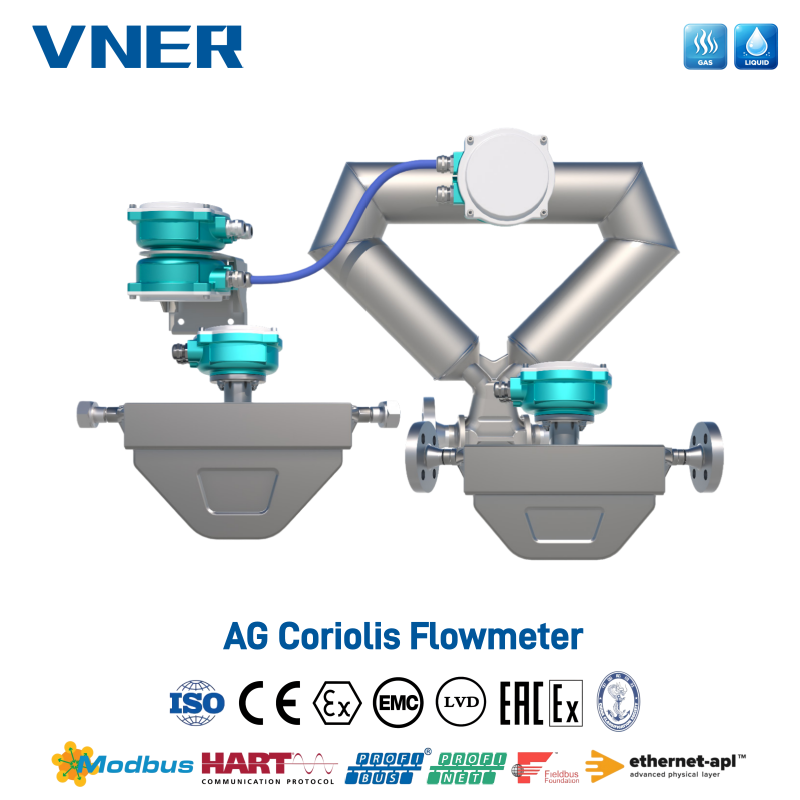 CNG 및 LNG 분배용 AG 시리즈 코리올리스 질량 유량계 CNG 및 LNG 연료 공급용으로 설계된 이 코리올리스 계기는 ±0.50%의 인증된 배치 정확도로 직접적인 질량 유량 측정 기능을 제공합니다. 고압 및 극저온을 처리하여 안정적인 상거래를 보장합니다. 제품보기 →
VNER는 특히 CNG 분배 및 압축 루프용으로 특화된 AG-CNG 코리올리스 질량 유량계를 공급합니다. 이 계량기는 정확한 질량 측정이 청구, 도난 방지 및 압축기 보호를 지원하는 석유 및 가스 부문을 위한 회사의 광범위한 포트폴리오의 일부입니다.
화학 공장에서는 반응기 공급 제어, 촉매 주입 및 첨가제 주입을 위해 질량 흐름에 의존합니다. 반응물의 질량 흐름에 약간의 오류가 있으면 화학양론적 비율이 변경되고 부반응, 사양을 벗어난 제품 또는 촉매 낭비가 발생할 수 있습니다. 코리올리스 계기는 광범위한 밀도를 처리하고 인라인으로 직접 설치할 수 있기 때문에 이러한 용도로 자주 사용됩니다. 보상 기능이 있는 소용돌이 및 와류 계측기는 정확도 요구 사항이 그다지 엄격하지 않은 경우 일반적으로 저렴한 대안입니다.
폴리실리콘 생산에서는 삼염화실란, 수소 등의 가스가 매우 정확한 양으로 공급되어야 합니다. 반응기는 높은 압력과 온도에서 작동하며 질량 흐름이 잘못 표시되면 증착 속도와 결정 품질에 영향을 미칠 수 있습니다. 코리올리스 질량 유량계는 별도의 조성 분석 없이 이러한 가스와 증기의 실제 질량을 측정하기 때문에 이 산업에서 사용됩니다. 원자로 정지로 인해 막대한 비용이 발생하기 때문에 긴 작동 주기 동안 계측기의 신뢰성은 정확성만큼 중요합니다.
힘 plants use mass flow rate to monitor boiler feedwater, fuel gas, and steam output. In steam measurement, a vortex or swirl meter with temperature and pressure compensation is common because it can survive high temperatures and delivers a usable mass flow value. In boilers, the mass flow of fuel is directly related to heat input, so an inaccurate mass flow reading causes inefficient combustion and higher CO₂ emissions. The economic impact is visible in the fuel bill.
물 및 폐수 처리에서 질량 유량은 화학 물질 주입 및 고형물 부하 계산에 사용됩니다. 전자 유량계는 물의 체적 유량 측정을 위한 주요 수단이지만, 공장이 단위 유량당 첨가된 염소 또는 폴리머의 질량을 제어해야 하는 경우 밀도를 알아야 합니다. 밀도 측정과 결합된 자기 유량계는 질량 유량을 제공합니다. 다양한 고형분 함량이 있는 폐수에서 파이프 크기와 압력 강하가 적합하다는 가정 하에 코리올리스 측정기와 같은 직접 질량 측정을 통해 불확실성을 크게 줄일 수 있습니다.
EPC 계약자는 프로세스 라인용 유량계를 대량으로 구매하고 OEM은 유량계를 스키드 및 패키지 장비에 통합합니다. 두 그룹 모두 명확한 문서와 함께 적시에 제공되는 일관되고 반복 가능한 기기가 필요합니다. VNER와 같은 공급업체가 사용하는 엔지니어링 기반 크기 조정 접근 방식은 이 부문에서 매우 중요합니다. 공급업체는 단순히 카탈로그 모델을 인용하는 것이 아니라 프로세스 데이터를 기반으로 예상 유량 범위, 압력 강하 및 정확도를 계산합니다. EPC 엔지니어는 또한 미터가 출력하는 단위, 제어 시스템과 통신하는 방법, 공급업체가 시운전 및 교정을 지원하는 방법을 알아야 합니다.
여러 공정 산업 전반에 걸쳐 동일한 질량 유량을 측정해야 하는 경우보다 이것이 더 눈에 띄는 곳은 없습니다. 는 공정 산업 이 장비는 하나의 공통 요구 사항을 공유합니다. 즉, 유체가 가스, 액체 또는 슬러리인지 여부에 관계없이 유량 출력이 질량까지 추적 가능해야 합니다.
유량계가 지정되면 데이터시트에는 유체 이름, 구성, 작동 압력 및 온도, 밀도, 점도, 허용 압력 강하, 파이프 크기, 유량 범위, 필요한 정확도 및 출력 신호가 포함되어야 합니다. '천연가스에 적합하다' 같은 모호한 표현만으로는 충분하지 않습니다. 엔지니어는 최소 및 최대 유량을 모두 제공해야 합니다. 질량 유량계의 경우 최대 유량은 필요한 센서 크기를 결정하는 반면, 최소 유량은 유량계가 신호 침식 없이 유량을 해결할 수 있는지 여부를 결정합니다. 코리올리스 계기는 탁월한 턴다운을 제공할 수 있지만 매우 낮은 유량에서는 밀도와 제로 안정성이 제한 요인이 됩니다.
공급업체는 동일한 유체 제품군 및 동일한 공장 서비스에 대한 경험을 입증해야 합니다. 참조 설치, 교정 시설 및 장기 지원은 대형 카탈로그보다 더 중요합니다. 공급업체가 자체 교정을 수행하는지 여부와 해당 교정이 얼마나 추적 가능한지 확인하십시오. 코리올리스 계기의 경우 작동 조건에서 영점 확인 및 밀도 확인이 유용한 승인 테스트입니다. 보상된 와류 또는 소용돌이 측정기의 경우 공급업체는 보상 방정식과 실제 작동 압력 변동에 따른 불확실성을 공개해야 합니다.
질량 유량계는 일반적으로 4~20mA 신호, HART, Modbus 또는 Fieldbus를 제공합니다. 제어 엔지니어는 유량 신호가 질량 유량인지 체적 유량인지 알아야 합니다. DCS의 스케일링이 이에 따라 달라지기 때문입니다. 압력 및 온도 보상 기능이 있는 계기의 경우 트랜스미터 내부의 유량 컴퓨터가 밀도 보정을 수행하고 DCS는 질량 유량을 직접 수신합니다. 계기가 볼륨만 제공하고 DCS가 변환을 수행하는 경우 DCS에는 실시간 압력 및 온도 입력이 있어야 하며 시운전 시 계기 자체 계산과 비교하여 계산을 검증해야 합니다.
시운전 시 유량이 없는 상태에서 계기가 0으로 표시되고 트림 값이 제조업체의 허용 오차 내에 있는지 확인하십시오. 가능하면 물로 습식 테스트를 실행하거나 동일한 라인의 기존 교정 유량계와 계기를 비교하십시오. 가스의 경우 가능하다면 보정된 저유량 또는 고유량 테스트 장비를 사용하십시오. 보상에 사용되는 압력 및 온도 센서가 올바른 위치에 있는지, 적절한 범위를 가지고 있는지, 유량 컴퓨터에 표시된 값이 손으로 계산한 밀도와 일치하는지 확인하십시오.
구매 가격은 수명주기의 한 부분일 뿐입니다. 반복성이 낮은 계량기는 공정 운영자가 화학물질을 너무 많이 공급하거나 적게 공급하도록 강요할 수 있으며, 운영 비용은 한 달 안에 계량기 가격을 초과할 수 있습니다. 압력 강하가 높은 계기에는 더 큰 펌프가 필요할 수 있으며 이로 인해 에너지 소비가 증가합니다. 신속하게 검증할 수 있고 유체와 접촉하는 움직이는 부품이 없는 계기는 일반적으로 유지 관리가 자주 필요한 저렴한 계기보다 10년 동안 총 비용이 더 낮습니다.
질량 유량은 공정 제어, 에너지 회계 및 제품 품질에서 실제로 중요한 양입니다. 체적 판독값은 유압 크기 조정 및 펌프 선택에 유용하지만 밀도가 알려져 있고 안정적이지 않으면 질량 값을 대신할 수 없습니다. 압력, 온도 또는 구성이 다양한 공장에서 신뢰할 수 있는 유일한 경로는 코리올리스 미터로 직접 질량을 측정하거나 속도 기반 미터에 압력 및 온도 보상을 추가하는 것입니다.
플랜트 엔지니어에게 가장 중요한 습관은 기술을 선택하기 전에 측정 목적을 확인하는 것입니다. EPC 및 OEM 팀의 경우 중요한 것은 공급업체에게 계기의 크기를 올바르게 지정하고 출력 단위를 확인하는 데 충분한 프로세스 데이터를 제공하는 것입니다. 운영자에게 있어 교훈은 질량 유량 판독값이 화면의 숫자가 아니라는 것입니다. 이는 물질 균형의 기초이며 실험실 분석과 동일한 관심을 받을 가치가 있습니다. 회사가 감지 요소부터 유량 컴퓨터, 제어 시스템까지 전체 경로에 집중할 때 질량 유량은 일일 불일치의 원인이 아니라 신뢰할 수 있는 결정 도구가 됩니다.
우리는 국제 표준에 따라 모든 제품과 서비스를 제공합니다.

+86-18652789521
+86-18052582295
0514-83633600 / 83633900

0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

중국 양저우 이정시 Chenji Town Industrial Park Xingye Road 11호